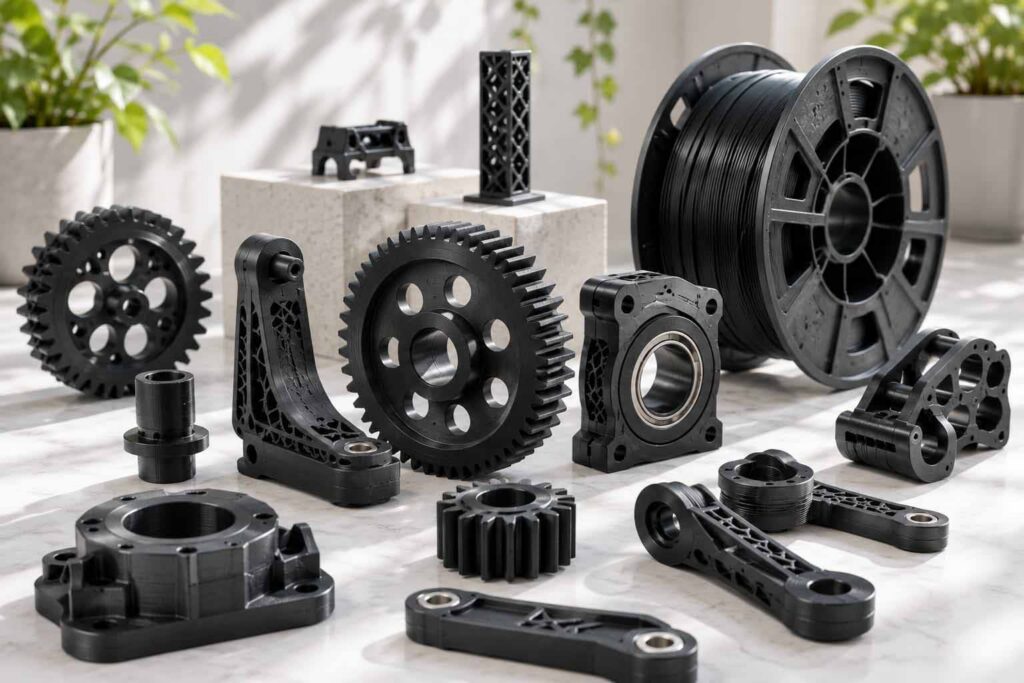
PA-Nylon-Filament — hochfestes Material für anspruchsvolle Bauteile
PA-Nylon-Filament ist das Material für alle, denen PLA, PETG oder ABS nicht genügen. Polyamid (PA) bietet außergewöhnliche Zähigkeit, Beständigkeit gegen wiederholte Belastung und einen niedrigen Reibungskoeffizienten — Eigenschaften, die es zum idealen Material für Zahnräder, Lagerbuchsen, Gelenke und mechanische Teile machen, die Reibung und Stößen ausgesetzt sind.
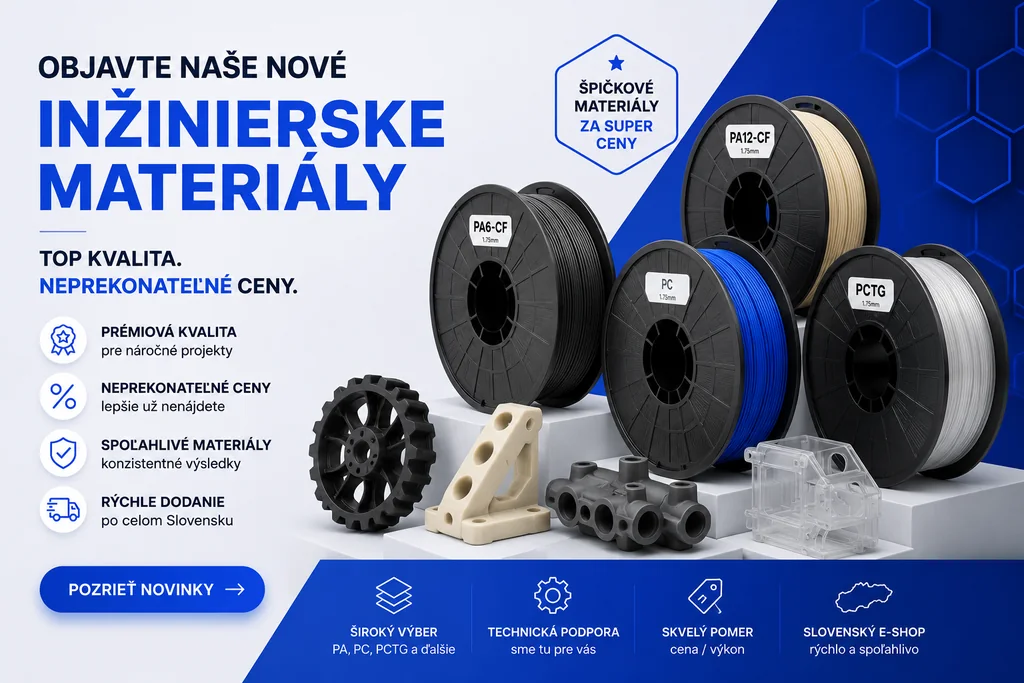
PA-Nylon-Filament ist anspruchsvoller zu drucken als PLA oder PETG — es erfordert höhere Temperaturen, trockenes Filament und idealerweise einen geschlossenen Bauraum. Für die richtige Art von Anwendung gibt es unter den gängigen FDM-Materialien jedoch keine bessere Wahl. Bei Mirael3D führen wir PA-Nylon-Filament der Marke Spectrum — in der Standardversion PA6 Low Warp sowie in Composite-Varianten mit Carbonfasern (PA6-CF und PA12-CF15). Schneller Versand mit Packeta in ganz Österreich.
Wann sollten Sie PA-Nylon-Filament wählen?
PA-Nylon-Filament ist ein Spezialist für mechanisch anspruchsvolle Teile. Hier ein Überblick, wann PA die richtige Wahl ist und wann Sie ein anderes Material in Betracht ziehen sollten.
✓ PA-Nylon-Filament ist ideal, wenn …
- Sie Zahnräder, Lagerbuchsen oder Gelenke drucken
- Das Teil wiederholter mechanischer Belastung ausgesetzt ist
- Sie einen niedrigen Reibungskoeffizienten ohne Schmierung benötigen
- Das Teil einem Stoß standhalten muss, ohne zu brechen
- Die Einsatztemperaturen 100 °C überschreiten
- Sie industrielle Komponenten und Ersatzteile drucken
→ Ziehen Sie ein anderes Material in Betracht, wenn …
PA-Nylon-Filamente auf Lager
Bei Mirael3D führen wir drei Varianten von PA-Nylon-Filament von Spectrum — vom Standard-PA6 Low Warp bis zu Hochleistungs-Composites mit Carbonfasern.
Spectrum
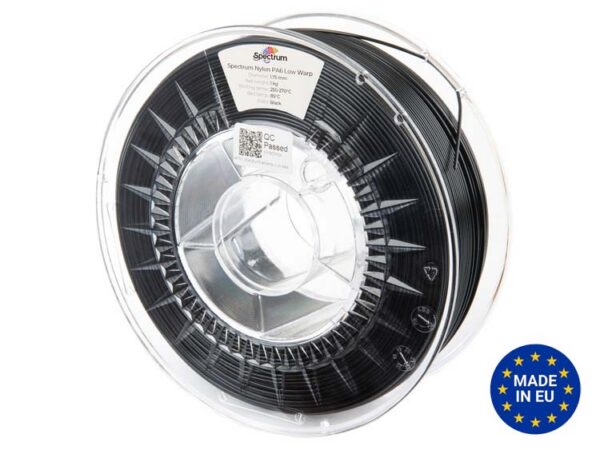
Nylon PA6 Low Warp
Standard-Polyamid mit reduziertem Verzug (Warping). Hervorragende Zähigkeit und Beständigkeit gegen wiederholte Belastung für Funktionsteile.
Auf Lager
Ansehen
Spectrum
PA12 CF15
Polyamid PA12, verstärkt mit 15 % Carbonfasern. Extreme Steifigkeit, geringes Gewicht und Temperaturbeständigkeit für industrielle Anwendungen.
Auf Lager
AnsehenSpectrum
PA6 Low Warp CF15S
PA6 mit 15 % kurzen Carbonfasern. Kombination aus der Zähigkeit von Polyamid und der Steifigkeit eines Verbundwerkstoffs — für Teile, die beides erfordern.
Auf Lager
AnsehenTechnische Parameter von PA-Nylon-Filament
Grundlegende technische Werte für Spectrum PA6 und PA12. Die genauen Werte unterscheiden sich je nach Variante — prüfen Sie immer das Datenblatt des jeweiligen Produkts.
| Parameter | PA6 Low Warp | PA12 CF15 / PA6 CF15S |
|---|---|---|
| Düsentemperatur | 240–270 °C | 240–270 °C |
| Betttemperatur | 70–90 °C | 70–90 °C |
| Temperaturbeständigkeit (HDT) | ~170–180 °C | ~180–200 °C |
| Zähigkeit | Ausgezeichnet | Gut (CF verringert die Zähigkeit, erhöht die Steifigkeit) |
| Feuchtigkeitsaufnahme | Hoch — Trocknen ist Pflicht | Hoch — Trocknen ist Pflicht |
| Düse | Standard-Messingdüse | Gehärtete Düse erforderlich (CF verschleißt) |
| Schwierigkeit beim Drucken | Hoch | Hoch |
Häufige Fragen zu PA-Nylon-Filament
Was ist PA-Nylon-Filament und wodurch unterscheidet es sich von PETG oder ABS?
PA (Polyamid, auch als Nylon bekannt) ist ein technischer Thermoplast mit außergewöhnlicher Zähigkeit, Reibungsbeständigkeit und einer Temperaturbeständigkeit bis 170–200 °C. Im Vergleich zu PETG ist er deutlich zäher und hitzebeständiger. Im Vergleich zu ABS hat er einen niedrigeren Reibungskoeffizienten und eine bessere Schlagzähigkeit. Für diese Eigenschaften zahlt man mit einer höheren Schwierigkeit beim Drucken und der Notwendigkeit des Trocknens.
Muss ich PA-Nylon-Filament vor dem Drucken trocknen?
Ja — ausnahmslos. PA nimmt Feuchtigkeit aus der Umgebung schneller auf als jedes andere gängige FDM-Material. Feuchtes PA-Filament verursacht Knacken, Blasen und eine schwache Schichtverbindung. Trocknen Sie vor jedem Druck bei 70–80 °C für 8–12 Stunden. Lagern Sie die geöffnete Spule in einer Dry Box mit Silikagel.
Was ist der Unterschied zwischen PA6 und PA12?
PA6 hat eine höhere Festigkeit und Steifigkeit, nimmt aber mehr Feuchtigkeit auf. PA12 nimmt weniger Feuchtigkeit auf, ist flexibler und leichter zu drucken. Für die meisten mechanischen Teile ist PA6 die bessere Wahl; PA12 eignet sich für Anwendungen, bei denen langfristige Maßhaltigkeit bei Feuchtigkeit wichtig ist.
Brauche ich eine gehärtete Düse für PA-Nylon-Filament?
Für Standard-PA6 Low Warp ohne Verstärkung genügt eine normale Messingdüse. Für Varianten mit Carbonfasern (PA6 CF15S, PA12 CF15) ist eine gehärtete Düse Pflicht — Carbonfasern sind abrasiv und verschleißen eine Messingdüse innerhalb weniger Stunden bis zur Unbrauchbarkeit.
Brauche ich zum Drucken von PA einen geschlossenen Bauraum?
Ein geschlossener Bauraum hilft deutlich — er verringert Verzug (Warping) und verbessert die Schichtverbindung. Bei PA6 Low Warp ist der Verzug (wie der Name andeutet) durch die Rezeptur verringert, sodass sich kleinere Teile auch ohne Bauraum drucken lassen. Für größere Teile oder CF-Varianten empfehlen wir immer einen Bauraum.
Bestellen Sie PA-Nylon-Filament mit Versand nach Österreich.
PA-Nylon-Filament jetzt kaufen Kontakt aufnehmen